Als u roestvrij staal nodig heeft voor laswerkzaamheden – warmtewisselaars, ovenonderdelen, uitlaatsystemen of petrochemische apparatuur – bent u waarschijnlijk de keuze tegengekomen tussen roestvrij staal 410 en 410S. Het verschil is belangrijker dan de meeste leveranciers u zullen vertellen.
410 is een martensitische kwaliteit die uithardt in de door de las beïnvloede warmtezone, waardoor voorverwarming en nabewerking door gloeien nodig zijn om scheuren te voorkomen. 410S is een ferritische kwaliteit die zacht en buigzaam blijft gedurende de thermische cyclus van het lassen , waardoor het de voorkeur geniet wanneer lasbaarheid prioriteit heeft.
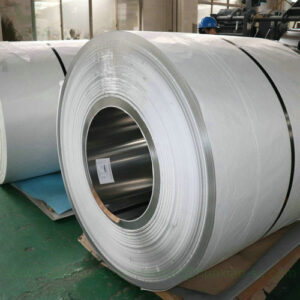
Deze handleiding behandelt alles wat een koper of constructie-ingenieur moet weten over het lassen van 410S: de keuze van het vulmetaal, de vereisten voor voorverwarming, nabewerking, het voorkomen van defecten en hoe het zich verhoudt tot het lassen van 410. Als u 410S-materiaal nodig heeft voor uw project, vraag dan een offerte aan bij Huaxiao Metal — wij leveren koudgewalste 410S-rollen, warmgewalste rollen, platen en profielen met volledige MTC-documentatie.
Waarom 410S het lasbare alternatief is voor 410
Het verschil in CO2-uitstoot dat alles verandert.
Het belangrijkste verschil tussen 410 en 410S is het koolstofgehalte:
| Rang | Koolstof (max.) | microstructuur | Uithardbaar |
|---|---|---|---|
| 410 | 0.08-0.15% | martensitische | Ja — HRC 40-50 na afkoeling |
| 410S | ≤0.08% | Ferritisch | Nee — blijft zacht |
Bij het lassen van 410-staal warmt de warmtebeïnvloede zone (HAZ) op tot boven de kritische temperatuur en koelt vervolgens snel af. Het hoge koolstofgehalte zorgt ervoor dat de HAZ transformeert naar hard, bros martensiet. Zonder voorverwarming en nabewerking door gloeien scheurt dit martensiet – soms direct, soms pas weken later tijdens gebruik.
410S vermijdt dit volledig. Het lage koolstofgehalte onderdrukt de vorming van martensiet, waardoor de warmtebeïnvloede zone (HAZ) ferritisch en ductiel blijft. Daarom wordt 410S geclassificeerd als UNS S41008 onder ASTM A240 als een niet-hardbaar ferritisch roestvast staal – en niet als een "martensitisch staal met een laag koolstofgehalte", zoals sommige bronnen ten onrechte beweren. Voor een uitgebreidere vergelijking, zie onze gids over roestvast staal 410 versus 410S.
Ferritisch versus martensitisch: wat het betekent bij het lassen
| Eigendom | 410S (ferritisch) | 410 (Martensitisch) |
|---|---|---|
| HAZ na het lassen | Zachte, buigzame ferriet | Hard, bros martensiet |
| Risico op scheuren | Laag | Hoge temperatuur zonder voorverwarming |
| Voorverwarmen vereist | Over het algemeen niet (optioneel 150-200 °C voor dikke secties) | Ja, 250-350°C verplicht |
| Na-lassen gloeien | Niet verplicht | Vereist (700-750°C) |
| Vulmetaal | AWS E/ER 309L of 430 | AWS E/ER 410 of ERNiCr-3 |
Deze tabel laat zien waarom 410S tijd en kosten bespaart bij de fabricage. Geen voorverwarming nodig. Geen nabewerking in de oven. Geen onverwachte scheurvorming achteraf. Voor gelaste constructies is 410S simpelweg de betere keuze.
Eigenschappen van 410S-lassen in één oogopslag
| Parameter | Aanbeveling |
|---|---|
| Lasbaarheidsclassificatie | Goed tot uitstekend |
| Verwarm | Niet vereist voor ≤3 mm; 150-200 °C voor >3 mm of gefixeerde voegen. |
| Tussentemperatuur | Bewaren onder 150°C |
| Aanbevolen vulmiddel | AWS E/ER 309L (meest voorkomend), E/ER 430 (passende chemie) |
| Beschermgas (GTAW/GMAW) | 98% Ar + 2% O₂ of zuiver Ar |
| Warmtebehandeling na het lassen | Optionele spanningsontlasting bij 700-750 °C |
| Sensibilisatierisico | Lage temperaturen (maar vermijd langdurige blootstelling aan 450-850 °C) |
| Graangroeirisico | Matig — houd de warmtetoevoer laag |
Lasmethoden voor 410S roestvrij staal
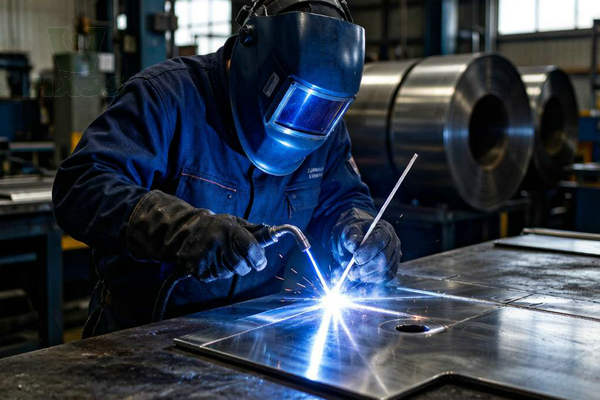
GTAW (TIG) — Aanbevolen voor de wortelpassing
TIG-lassen biedt de beste controle over de warmte-inbreng en produceert schone, hoogwaardige grondlagen. Gebruik een 2% thoriumhoudende wolfraamelektrode, 98% Ar + 2% O₂ beschermgas en ER309L-vuldraad (1.6 mm of 2.4 mm diameter). Houd de booglengte kort en de lassnelheid constant. TIG-lassen is ideaal voor dunwandig 410S-plaat (0.5-3 mm), dat veelvuldig wordt gebruikt bij de fabricage van warmtewisselaars.
GMAW (MIG) — Hoogproductieve vulling
Voor dikkere secties en productielassen biedt MIG-lassen hogere afzettingssnelheden. Gebruik kortsluit- of pulslasoverdracht met ER309L-draad (0.8 mm of 1.0 mm). Stel de draadaanvoersnelheid zo in dat de warmte-inbreng laag blijft — het doel is volledige penetratie zonder overmatige korrelgroei in de warmtebeïnvloede zone.
SMAW — Reparaties op locatie
Voor reparaties op locatie waar gasbescherming niet praktisch is, werkt booglassen met beklede elektroden (SMAW) met E309L-elektroden (3.2 mm) goed. Houd er rekening mee dat SMAW een hogere warmte-inbreng heeft dan TIG-lassen, waardoor het minder geschikt is voor dun plaatmateriaal.
Weerstandslassen
410S is zeer geschikt voor puntlassen en naadlassen, een belangrijk voordeel bij de productie van uitlaatsystemen voor auto's. De ferritische structuur zorgt voor consistente lasnaden zonder martensitische verbrossing. Daarom wordt 410S veel gebruikt bij de productie van gelaste uitlaatbuizen.
Gids voor het selecteren van vulmetalen
| Vulmetaal | AWS-cursus | Wanneer te gebruiken | Kenmerken |
|---|---|---|---|
| ER309L | AWS A5.9 | Meest voorkomend; anders dan koolstofstaal of austenitisch staal | Hoge ductiliteit, scheurvast, licht overgeëvenaarde Cr/Ni-verhouding |
| ER430 | AWS A5.9 | Overeenkomstige chemische samenstelling; lasnaad van dezelfde kleur | Overeenkomende ferritische structuur, lagere ductiliteit dan 309L |
| ER410 | AWS A5.9 | Bij het exact nabootsen van de 410S-chemie | Risico op verharding als er koolstofafzetting optreedt. |
| ENiCr-3 (Legering 82) | AWS A5.14 | Anders dan nikkellegeringen of sterk gefixeerde verbindingen | Uitstekende scheurweerstand, hoge kosten |
Koopadvies: Gebruik ER309L voor de meeste toepassingen. Het biedt de beste balans tussen lasbaarheid, scheurweerstand en kosten. Het iets hogere chroom- en nikkelgehalte in vergelijking met basismetaal 410S levert in de meeste gebruiksomgevingen geen problemen op.
Voorverwarm- en tussenpasstemperatuur
Een van de grootste voordelen van 410S is dat voorverwarmen over het algemeen niet nodig is . Dit elimineert een tijdrovende stap in uw fabricageproces.
| Sectiedikte | Voorverwarmingsadvies | Reden |
|---|---|---|
| ≤ 3mm | Geen nodig | Lage thermische spanning, dunne secties koelen gelijkmatig af. |
| 3-6mm | Optioneel 150°C | Vermindert de thermische gradiënt bij matige dikte. |
| > 6 mm | Aanbevolen temperatuur: 150-200 °C | Voorkomt broze breuken in dikke gewrichten die niet goed functioneren. |
Tussentemperatuur: Houd de temperatuur tussen de lasgangen onder de 150 °C. Een te hoge tussentemperatuur bevordert korrelgroei in de ferritische warmtebeïnvloede zone (HAZ), wat de taaiheid vermindert.
Waarschuwing: Verwarm 410S nooit voor boven 425 °C. Langdurige blootstelling aan temperaturen tussen 425 en 600 °C veroorzaakt brosheid bij 475 °C – een permanent verlies van taaiheid dat niet kan worden hersteld zonder een volledige hergloeibehandeling.
Warmtebehandeling na het lassen
Voor de meeste laswerkzaamheden met 410S-staal is geen nabewerking met warmte nodig . De warmtebeïnvloede zone (HAZ) hardt niet uit, waardoor een onthardingsgloeibehandeling niet nodig is.
| Situatie | PWHT-aanbeveling |
|---|---|
| Standaard gelaste constructies | Niet vereist |
| Dikwandige lassen met hoge spanning | Spanningsontlasting bij 700-750 °C, afkoeling in de oven |
| Lasverbindingen die onderhevig zijn aan cyclische thermische belasting. | Stressontlasting bij 700-750 °C wordt aanbevolen. |
| Lassen in zure omgevingen (H₂S-omgevingen) | 700-750°C spanningsontlasting volgens NACE MR0175 |
Bij het spanningsarm maken van het materiaal moet het gelijkmatig worden verwarmd tot 700-750 °C, gedurende 1 uur per 25 mm dikte op deze temperatuur worden gehouden, waarna het materiaal in de oven moet afkoelen tot onder 425 °C alvorens aan de lucht af te koelen. Koel nooit langzaam af in het temperatuurbereik van 425-600 °C , aangezien dit de brosheidszone is.
Vergelijking van 410S- en 410-lasapparatuur
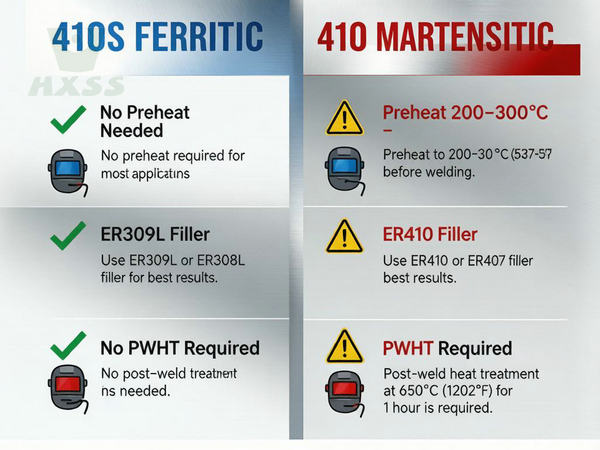
| Lasparameter | 410S (ferritisch) | 410 (Martensitisch) |
|---|---|---|
| Verwarm | Geen / 150-200°C | 250-350°C verplicht |
| Vulmetaal | ER309L of ER430 | ER410 of ERNiCr-3 |
| Behandeling na het lassen | Geen / optioneel 700-750°C | Verplichte gloeibehandeling bij 700-750 °C |
| HAZ-hardheid | Blijft zacht (<89 HRB) | Verhardt tot HRC 40-50. |
| Risico op scheuren | Heel laag | High zonder de juiste procedure |
| Haalbaarheid van reparaties ter plaatse | Goed | Moeilijk — vereist toegang tot de oven |
| Totale fabricagekosten | Lagere | Hoger (voorverwarmen + nabehandeling + langzamere cyclus) |
| Typische lastoepassingen | Warmtewisselaars, uitlaatgassen, ovenonderdelen | Kleppenhuizen, pompassen (meestal machinaal bewerkt, niet gelast) |
Het kostenverschil is aanzienlijk. Een typische gelaste constructie van 410 vereist 2-4 uur voorverwarming en 4-8 uur nabewerking door gloeien. 410S elimineert beide stappen, waardoor de fabricagekosten voor gelaste componenten met 20-30% dalen.
Veelvoorkomende lasfouten en hoe u ze kunt voorkomen
1. Korrelgroei in de warmtebeïnvloede zone (HAZ)
Oorzaak: Overmatige warmte-inbreng zorgt ervoor dat de ferrietkorrels groter worden, waardoor de taaiheid afneemt.
Oplossing: Gebruik lage warmte-inbrengparameters. Beperk de warmte-inbreng bij enkellaags lassen tot 1.5-2.5 kJ/mm. Laat bij meerlaags lassen de temperatuur tussen de lagen onder de 150 °C zakken.
2. Sensibilisatie (intergranulaire corrosie)
Oorzaak: Langdurige blootstelling aan 450-850 °C veroorzaakt neerslag van chroomcarbide aan de korrelgrenzen, waardoor chroom wordt uitgeput en corrosiegevoelige zones ontstaan.
Oplossing: Door het lage koolstofgehalte van 410S is dit minder waarschijnlijk dan bij 410, maar het kan nog steeds voorkomen bij zeer langzame afkoeling van dikke secties. Gebruik snelle afkoeling (luchtstraal of waterkoeling) in het temperatuurbereik van 850-450 °C voor dikke lasverbindingen.
3. Brosbreuk bij hoge spanning
Oorzaak: Hoewel 410S geen martensiet vormt, heeft de ferritische structuur een lagere taaiheid dan austenitische soorten. Sterk ingeklemde verbindingen met inkepingachtige discontinuïteiten kunnen scheuren vertonen onder restspanning.
Oplossing: Ontwerp de verbindingen zodanig dat de spanning minimaal is. Vermijd ondersnijding en slakinsluitingen. Slijp de lasnaden glad. Voor sterk gefixeerde dikwandige lassen, pas een voorverwarming van 150 °C en een nabewerking met spanningsvermindering van 700-750 °C toe.
4. Verbrossing bij 475 °C
Oorzaak: Langdurig gebruik of langzame afkoeling tot onder de 425-600 °C veroorzaakt alfaprimprecipitatie, waardoor het staal permanent broos wordt.
Oplossing: Vermijd langdurige blootstelling aan dit temperatuurbereik. Als brosheid optreedt, kunnen de eigenschappen worden hersteld door volledig opnieuw te gloeien bij 780-830 °C.
Lasapplicaties: Waar 410S in uitblinkt
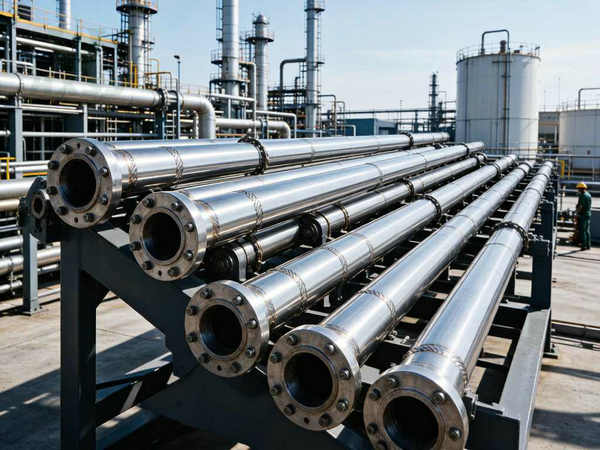
| Industrie | Bestanddeel | Waarom 410S? | Alternatief overwogen |
|---|---|---|---|
| Petrochemisch | schotels van destillatiekolom | Lasbaar, oxidatiebestendig tot 705 °C. | 410 (te broos bij lassen), 304 (duurder) |
| Automobielsector | Uitlaatspruitstukken en -leidingen | Lasbaar, matige oxidatiebestendigheid, lage kosten | 409 (vergelijkbaar), 304 (te duur) |
| Energieopwekking | Warmtewisselaar schotten | Goede lasbaarheid, matige corrosiebestendigheid | 410 (vereist warmtebehandeling na het lassen), 316L (hogere kosten) |
| Staalfabrieken | Deksel van de gloeikast | Bestand tegen temperatuurschommelingen, lasbaar | 410 (scheuren bij lasnaden) |
| Food processing | Gelaste tankbekledingen (contactloos) | Lasbaar, geschikt voor gebruik in de levensmiddelenindustrie, magnetisch | 430 (vergelijkbaar), 304 (niet-magnetisch) |
| Mijnbouw | zeefpanelen voor ertsverwerking | Balans tussen slijtage en lasbaarheid | 410 (harder maar niet lasbaar) |
Als uw toepassing lassen en gebruik bij gematigde temperaturen/corrosie vereist, is 410S waarschijnlijk de meest kosteneffectieve optie. Bekijk onze specificaties voor koudgewalste en warmgewalste 410S-coils om het juiste materiaal voor uw fabricage te vinden.
Kwaliteitseisen voor gelast 410S
Controleer bij de aanschaf van 410S voor laswerkzaamheden het volgende voordat u uw bestelling plaatst:
| eis | Wat te controleren? | Waarom het uitmaakt |
|---|---|---|
| Koolstofgehalte ≤0.08% | Vraag MTC aan, controleer de C-waarde. | Hoger koolstofgehalte = risico op martensietvorming in de warmtebeïnvloede zone (HAZ). |
| ASTM A240-naleving | MTC moet verwijzen naar ASTM A240 / ASME SA240. | Garandeert dat het materiaal voldoet aan de normen voor drukvaten. |
| Oppervlak | Geen oxidatieaanslag, gebeitst en gepassiveerd. | Oppervlakteoxide veroorzaakt lasverontreiniging. |
| Vlakheidstolerantie | Controleer het fabriekscertificaat voor de vlakheidswaarde. | Vervormd materiaal veroorzaakt speling in de passing → lasfouten |
| Traceerbaarheid van hittenummers | Elke rol/plaat moet een warmtenummer hebben. | Vereist voor WPS-kwalificatie en kwaliteitscontrole. |
| PMI-verificatie | XRF- of OES-testrapport | Bevestigt dat u 410S hebt ontvangen, en niet 410 of 430. |
Elke zending van Huaxiao Metal bevat een EN 10204 3.1 MTC-certificaat met een volledige chemische analyse. Lees meer in onze EN 10204 MTC-handleiding. We leveren ook PMI-testrapporten en WPS-documentatie voor lasconstructies.
Normen en certificeringen
Internationale normen voor 410S-lassen
| Regio | Standaard | strekking |
|---|---|---|
| USA | ASTM A240 / ASME SA240 | Materiaalspecificatie voor 410S plaat/vel/rol |
| USA | AWS D1.6 | Constructielasnorm voor roestvrij staal |
| USA | ASME Sectie IX | Lasprocedure en prestatiekwalificatie |
| Europa | NL-10088 2 | Roestvrijstalen plaat/vel — 1.4000 (X6Cr13) |
| Europa | EN ISO 15614-1 | Lasprocedure kwalificatie |
| Europa | EN 10204 | Molentestcertificaat |
| Japan | JIS G4304/G4305 | Warm/koudgewalst roestvrij staal — SUS410S |
| China | GB/T 4237/4238 | Warm/koudgewalst roestvrij staal — 06Cr13 |
Naleving van regelgeving voor exportmarkten
| Markt | Certificering | eis |
|---|---|---|
| Europeese Unie | REACH / RoHS | Vereist voor alle import van roestvrij staal. |
| Europeese Unie | CE-markering (PED 2014/68/EU) | Vereist voor drukvaten |
| Zuid-Amerika | Certificaat van oorsprong | Vereist voor douaneafhandeling (preferentieel tarief van Mercosur) |
| Noord Amerika | MTR (Materiaaltestrapport) | Vereist voor fabricage volgens de ASME-code. |
| Midden-Oosten | API 6A / ASME B31.3 | Vereist voor olie- en gasleidingen en -apparatuur. |
Voor een complete vergelijking van internationale normen voor roestvrij staal, zie onze vergelijking tussen ASTM A240, EN 10088 en JIS G4304.
Gelaste 410S-componenten importeren uit China
Bestelchecklist
Voordat u uw aanvraag verstuurt, dient u de volgende informatie bij de hand te hebben, zodat u binnen 12 uur een nauwkeurige offerte kunt ontvangen:
Kwaliteitsbevestiging: 410S (niet 410 — geef dit duidelijk aan om te voorkomen dat u hardbaar materiaal ontvangt)
Productvorm: Koudgewalste rol / warmgewalste rol / koudgewalste plaat / warmgewalste plaat
Afmetingen: Dikte × breedte × lengte (of gewicht van de rol)
Oppervlakteafwerking: 2B / BA / nr. 1 / nr. 4 (specificeer voor lasvoorbereiding)
Hoeveelheid: Metrische tonnen (minimale afname: 1 ton)
Documentatie: MTC-type (EN 10204 3.1-norm; 3.2 beschikbaar bij derden)
Bestemmingshaven: Voor CIF/CFR-offerte
Logistiek exporteren
| Parameter | Detail |
|---|---|
| GS-code | 7219.34 (koudgewalst, breedte ≥600 mm, 1-3 mm); 7219.24 (warmgewalst, 4.75-10 mm); 7220.20 (breedte <600 mm) |
| MOQ | 1 metric ton |
| Doorlooptijd | 7-15 dagen voor voorraadmateriaal; 25-35 dagen voor nieuwe productie. |
| Verpakken | Houten pallet met stalen banden; waterdicht papier + plastic folie; droogmiddel voor zeevracht |
| Handelsvoorwaarden | FOB Shanghai / CIF / CFR / DAP (naar keuze van de koper) |
| Betaalvoorwaarden | T/T (30% aanbetaling, 70% bij ontvangst van een kopie van de vrachtbrief); L/C op zicht voor bestellingen van meer dan $50,000 |
| +86-13761906384 (12-uurs reactie, ook in het weekend) |
Waarom kopers kiezen voor 410S van Huaxiao Metal
Kwaliteitsverificatie: 100% PMI-testen op elke zending — u ontvangt 410S, geen 410 of 430.
Volledige documentatie: EN 10204 3.1 MTC + PMI-rapport + maatrapport bij elke bestelling
Lasondersteuning: Wij kunnen WPS/PQR-documentatie leveren voor uw fabricageteam.
Voorraad beschikbaar: meer dan 1,000 ton 410/410S op voorraad in de vorm van coils, platen en stroken.
Exportervaring: Verzending naar meer dan 50 landen, waaronder Brazilië, Duitsland, Italië, Spanje, Chili en Colombia.
Reactie binnen 12 uur: Offertes worden binnen 12 uur verzonden, inclusief weekenden voor spoedbestellingen.
Batchtraceerbaarheid: Heatnummer geregistreerd voor herhaalbestellingen — dimensionale overeenstemming van ±0.01 mm
Veelgestelde Vragen / FAQ
Kan roestvrij staal 410S gelast worden zonder voorverwarming?
Ja. 410S is een ferritisch roestvast staal dat over het algemeen geen voorverwarming nodig heeft voor dunne secties (<3 mm). Voor dikkere secties (≥3 mm) of sterk gefixeerde verbindingen wordt een lichte voorverwarming van 150-200 °C aanbevolen om thermische spanning te verminderen en brosbreuk te voorkomen.
Welk lasmateriaal moet ik gebruiken voor het lassen van 410S?
AWS E/ER 309L is het meest aanbevolen vulmateriaal voor 410S, vanwege de goede ductiliteit en scheurweerstand. Voor een overeenkomende chemische samenstelling kan AWS E/ER 410 of 430 vulmateriaal worden gebruikt. Voor het lassen van ongelijksoortig staal met koolstofstaal of austenitische soorten heeft 309L de voorkeur.
Heeft 410S een warmtebehandeling na het lassen nodig?
In de meeste gevallen vereist 410S geen verplichte nabewerking met warmte, omdat het materiaal niet uithardt in de warmtebeïnvloede zone. Bij sterk belaste of dikwandige lassen kan een optionele spanningsontlasting bij 700-750 °C, gevolgd door langzame afkoeling, de ductiliteit verbeteren.
Waarom is 410S makkelijker te lassen dan 410?
410S heeft een koolstofgehalte van ≤0.08%, waardoor het ferritisch blijft, zelfs na snelle afkoeling vanaf de lastemperatuur. 410 heeft een koolstofgehalte van 0.08-0.15%, waardoor de warmtebeïnvloede zone hard, bros martensiet vormt dat gemakkelijk scheurt. Dit is de reden waarom 410 voorverwarming (250-350 °C) en nabewerking door gloeien vereist, terwijl dit bij 410S doorgaans niet nodig is.
Welke lasmethoden werken het beste voor 410S?
GTAW (TIG) wordt aanbevolen voor grondlagen en precisiewerk. GMAW (MIG) biedt een hoge productiviteit voor vullagen. SMAW is geschikt voor reparaties op locatie. Weerstandlassen (puntlassen en naadlassen) is ook geschikt voor dunwandig 410S-plaat. Belangrijkste principe: houd de warmte-inbreng laag om overmatige korrelgroei te voorkomen.
Is 410S magnetisch na het lassen?
Ja. 410S is onder alle omstandigheden magnetisch: vóór, tijdens en na het lassen. Dit komt doordat het een ferritische microstructuur heeft die stabiel blijft tijdens thermische cycli. Als uw toepassing niet-magnetische eigenschappen vereist, overweeg dan austenitische soorten zoals 304 of 316L.
Wat is de maximale bedrijfstemperatuur voor gelaste 410S-componenten?
410S is bestand tegen oxidatie tot 705 °C (1300 °F) en intermitterend tot 811 °C (1500 °F). Boven 1093 °C (2000 °F) treedt verbrossing op. Voor gelaste componenten die bij hoge temperaturen worden gebruikt, dient de bedrijfstemperatuur onder de 705 °C te worden gehouden voor een langdurige betrouwbaarheid.
Kan ik bij Huaxiao Metal de MTC- en lasprocedurespecificaties voor 410S-staal verkrijgen?
Ja. Elke 410S-levering van Huaxiao Metal bevat een EN 10204 3.1 fabriekstestcertificaat met chemische samenstelling en mechanische eigenschappen. We kunnen ook PMI-testrapporten, hardheidstestrapporten en dimensionale inspectiecertificaten leveren. Voor gelaste componenten leveren we op verzoek WPS/PQR-documentatie.
Conclusie
410S roestvrij staal is de slimme keuze voor elke toepassing waarbij lassen vereist is. De ferritische structuur elimineert de risico's op voorverwarming, nabewerking en scheurvorming die de verwerking van 410S zo moeilijk en kostbaar maken. Door 410S te kiezen voor gelaste componenten – warmtewisselaars, uitlaatsystemen, ovenonderdelen, petrochemische apparatuur – verlaagt u de productiekosten met 20-30%, terwijl u een goede corrosiebestendigheid en oxidatiebestendigheid tot 705 °C behoudt.
De sleutel tot een succesvol 410S-project is het inkopen van materiaal met een geverifieerd laag koolstofgehalte (≤0.08%) en volledige documentatie. Bij Huaxiao Metal wordt elke 410S-levering geleverd met PMI-verificatie, EN 10204 3.1 MTC en traceerbaarheid van het chargenummer. Bekijk onze specificaties voor 410S koudgewalste coils , 410S warmgewalste coils , 410S koudgewalste platen en 410S warmgewalste platen.